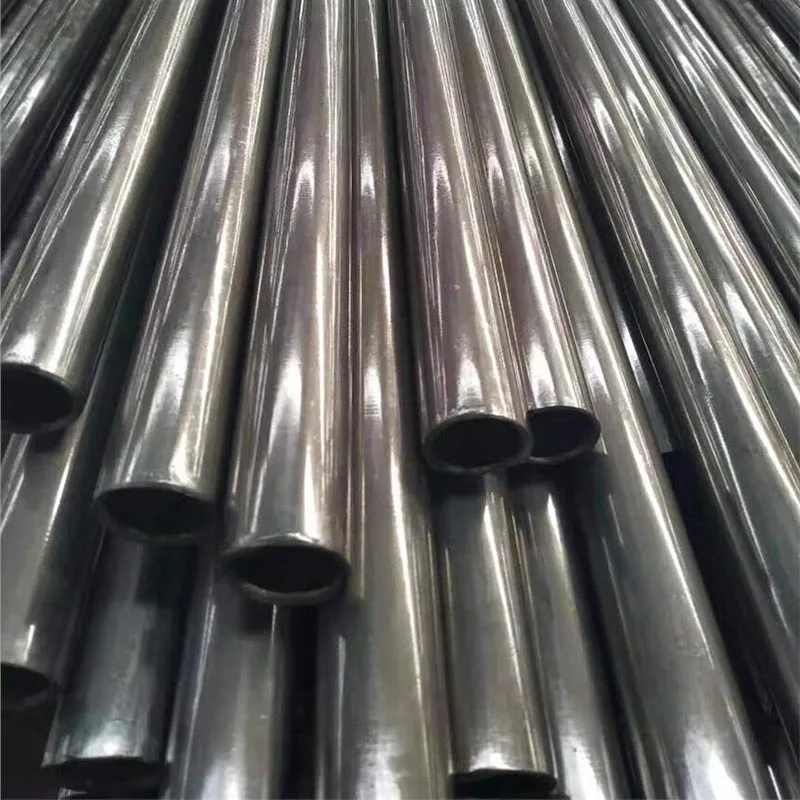
Tubo sem costura de aço inoxidável 310Sfoi projetado para sistemas industriais onde temperatura elevada, resistência à oxidação, construção perfeita e estabilidade do material são importantes. Seu grau 310S combina alto teor de cromo e níquel com uma composição de baixo carbono, tornando-o adequado para componentes selecionados de fornos, tratamento térmico, petroquímicos, combustão e processamento térmico. A chave para a seleção correta não é apenas a temperatura: a atmosfera de serviço, a carga mecânica, o ciclo térmico, o método de fabricação, as dimensões e as especificações aplicáveis precisam ser consideradas em conjunto.
- 1. O que é esta construção de grau e tubo?
- 2. Como a composição do material afeta o desempenho?
- 3. O que acontece em serviços de alta temperatura?
- 4. Por que a construção contínua é importante?
- 5. Onde este tubo é comumente aplicado?
- 6. Como os engenheiros devem selecionar a especificação correta?
- 7. O que deve ser considerado durante a fabricação?
- 8. Quais inspeções e documentos são importantes?
- 9. Como ele se compara a outros tipos de aço inoxidável?
- 10. Perguntas frequentes
1. O que é esta construção de grau e tubo?
310S é um aço inoxidável austenítico de baixo carbono desenvolvido para ambientes onde a resistência ao calor é um requisito importante do material. Nas designações comumente usadas, o grau é identificado como UNS S31008 e EN 1.4845. Sua química é caracterizada por altos níveis de cromo e níquel, enquanto o limite de carbono é controlado em um nível inferior ao padrão 310. Essa combinação dá ao grau um equilíbrio útil de resistência à oxidação, capacidade de temperatura elevada e adequação de fabricação.
A construção do tubo é igualmente importante. Um tubo sem costura é formado sem uma junta soldada longitudinal. Para equipamentos de processo exigentes, essa estrutura tubular contínua pode ser uma parte importante do projeto porque o engenheiro não está selecionando um produto com uma costura de solda longitudinal ao longo da pressão ou do limite do processo.
A linha de produtos comumente associada a este tipo inclui componentes tubulares industriais para equipamentos de tratamento térmico, caldeiras, sistemas de recuperação de calor, equipamentos petroquímicos, sistemas de combustão e outros conjuntos de alta temperatura. O projeto correto, entretanto, depende do ambiente operacional completo e não do nome da classe por si só.
Identidade Material
UNS S31008 e EN 1.4845 são identificadores comumente usados para o grau 310 de baixo carbono. Os documentos de aquisição devem sempre corresponder à designação exigida pelas especificações do projeto.
Construção Típica
O tubo aqui descrito é produzido através de um processo laminado a quente sem costura, seguido de controle dimensional e processamento superficial ou final de acordo com a necessidade do pedido.
2. Como a composição do material afeta o desempenho?
A principal razão pela qual os engenheiros escolhem o 310S para serviços térmicos é a química da liga. O cromo e o níquel estão presentes em níveis substancialmente acima daqueles encontrados em muitos aços inoxidáveis austeníticos de uso geral. Esses elementos de liga influenciam o comportamento do aço quando exposto ao calor, oxigênio e ciclos térmicos.
O cromo suporta resistência à oxidação
O cromo promove a formação de uma camada protetora de óxido rica em cromo na superfície do aço. Em um ambiente oxidante de alta temperatura, esse comportamento protetor é fundamental para a resistência da classe à incrustação e à degradação da superfície. É uma das razões pelas quais o material é considerado para componentes de fornos, peças relacionadas à combustão e outros equipamentos expostos a gases quentes.
O níquel suporta a estrutura austenítica
O níquel ajuda a estabilizar a estrutura austenítica e contribui para o desempenho da classe em temperaturas elevadas. O alto teor de níquel também ajuda a distinguir esta liga dos tipos de aço inoxidável mais comuns, destinados principalmente à resistência à corrosão industrial em geral.
Baixo carbono altera o comportamento de fabricação
A designação “S” é importante porque indica a versão da liga com baixo teor de carbono. Um teor máximo de carbono de 0,08% ajuda a reduzir a precipitação de carboneto de cromo em comparação com variantes com alto teor de carbono durante a soldagem e a exposição térmica. Essa característica pode ser útil quando os componentes são soldados, fabricados ou expostos a aquecimentos repetidos.
- O alto teor de cromo oferece resistência à oxidação e incrustação em atmosferas adequadas de alta temperatura.
- O alto teor de níquel contribui para a estrutura austenítica e estabilidade em temperaturas elevadas.
- O menor teor de carbono melhora a adequação da classe para componentes soldados e processados termicamente.
- A liga resultante é especialmente relevante onde a resistência à temperatura é mais importante do que o posicionamento de uso amplo de classes como 304.
Estas vantagens não devem ser interpretadas como resistência universal a todos os ambientes de alta temperatura. Gases contendo enxofre, condições de cementação, atmosferas redutoras, materiais fundidos, cargas mecânicas e gradientes térmicos podem alterar o comportamento do material. Portanto, uma boa engenharia começa com a identificação da atmosfera real e do perfil de temperatura.
3. O que acontece em serviços de alta temperatura?
Equipamentos de alta temperatura raramente operam sob uma única condição constante. Um tubo pode ser aquecido gradualmente, mantido em uma temperatura alvo, exposto a gases de processo, resfriado e reaquecido muitas vezes. A resposta do material durante este ciclo completo é mais importante do que um único número de temperatura.
Oxidação e escamação
Em atmosferas oxidantes, o alto nível de cromo ajuda a superfície a desenvolver uma camada protetora de óxido. Esta é uma das principais razões pelas quais a classe é usada em componentes de fornos e de tratamento térmico. À medida que a temperatura aumenta, a oxidação se torna mais significativa, portanto a seleção do material deve levar em conta a atmosfera operacional e a duração esperada da exposição, em vez de depender apenas de um limite de temperatura nominal.
Ciclismo térmico
Aquecimento e resfriamento repetidos introduzem expansão e contração térmica. As diferenças de temperatura entre as superfícies interna e externa também podem produzir gradientes térmicos e tensões localizadas. Para um tubo usado como parte de um forno ou conjunto de processamento térmico, o projetista deve considerar a espessura da parede, a restrição, a taxa de aquecimento, a taxa de resfriamento, o arranjo de suporte e o projeto da conexão em conjunto.
Carregamento mecânico à temperatura
A temperatura elevada altera o comportamento mecânico. A resistência, a resistência à fluência e a deformação de longa duração tornam-se cada vez mais importantes à medida que a temperatura de serviço aumenta. Uma tubulação que transporta pressão interna, gases de processo ou cargas mecânicas deve, portanto, ser avaliada usando o código de projeto e os dados de materiais dependentes da temperatura necessários para o sistema.
| Fator de desempenho | Por que é importante | Pergunta de engenharia |
|---|---|---|
| Resistência à oxidação | Ajuda a controlar a degradação da superfície em atmosferas oxidantes adequadas. | Quais gases estão presentes e por quanto tempo a superfície ficará exposta? |
| Ciclismo térmico | Mudanças repetidas de temperatura podem criar expansão, contração e estresse. | Com que frequência o equipamento aquecerá e esfriará? |
| Resistência a altas temperaturas | A resistência do material muda conforme a temperatura aumenta. | Que carga, pressão e temperatura o tubo deve suportar? |
| Condição de fabricação | A soldagem e o processamento térmico podem influenciar a condição do material. | O componente será soldado, dobrado ou usinado após a entrega? |
Uma abordagem de engenharia útil é definir a temperatura máxima de operação, a faixa normal de operação, a atmosfera, a pressão ou a carga mecânica, o ciclo térmico, a configuração do suporte e as etapas de fabricação esperadas antes de confirmar o grau e as dimensões.
4. Por que a construção contínua é importante?
A principal diferença entre tubo sem costura e soldado é como a seção tubular é formada. A produção contínua cria o tubo sem uma costura soldada longitudinal, enquanto os produtos soldados dependem de uma tira formada ou seção de placa que é unida ao longo da costura.
Esta diferença não torna automaticamente o tubo sem costura adequado para todas as aplicações, mas pode ser valioso onde a construção contínua é preferida pelo projetista do equipamento. A escolha pode ser motivada por requisitos de pressão, geometria, condições de processo, requisitos de código ou pela necessidade de uma forma tubular sem costura.
Geometria tubular contínua
A ausência de uma solda longitudinal simplifica a geometria do produto para projetos que exigem especificamente uma construção contínua. Também evita a necessidade de avaliar uma solda longitudinal como parte da rota básica de fabricação do tubo.
Adequado para tarefas selecionadas de alta temperatura
Tubos de forno, tubos de proteção de termopar, tubos de processo e outros componentes tubulares podem se beneficiar de uma construção perfeita quando a especificação assim o exigir. O material e o processo de fabricação ainda precisam cumprir os requisitos dimensionais, de tratamento térmico, de teste e de inspeção relevantes.
As dimensões permanecem críticas
A construção perfeita é apenas uma parte do produto. O diâmetro externo, a espessura da parede, o comprimento, a preparação da extremidade, a retilineidade, a condição da superfície e a tolerância dimensional influenciam se o tubo pode ser instalado em uma montagem real.
- Confirme se o projeto requer especificamente construção sem costura ou permite construção soldada.
- Confirme o diâmetro externo e a espessura da parede necessários antes de fazer o pedido.
- Verifique a configuração final necessária para soldagem, conexões, suportes ou instalação.
- Defina a condição de superfície necessária quando a oxidação, a limpeza ou a fabricação posterior forem importantes.
5. Onde este tubo é comumente aplicado?
A classe é particularmente relevante para equipamentos expostos a temperaturas elevadas e atmosferas oxidantes. Suas aplicações estão, portanto, intimamente ligadas ao processamento térmico, geração de calor, combustão e sistemas industriais onde os tipos comuns de aço inoxidável podem não fornecer a capacidade desejada de alta temperatura.
Equipamento de tratamento térmico
Tubos radiantes, rolos de fornos, retortas e outros componentes tubulares de fornos podem exigir um aço inoxidável austenítico resistente ao calor. O projeto específico deve levar em conta a atmosfera do forno, a temperatura, o método de suporte e o ciclo térmico.
Caldeiras e Sistemas de Recuperação de Calor
Aplicações selecionadas de superaquecedores, reaquecedores e tubos de recuperação de calor podem exigir materiais capazes de manter o desempenho sob condições de temperatura elevada.
Equipamento Petroquímico
Seções de alta temperatura de equipamentos de processamento petroquímico, incluindo fornos selecionados e componentes relacionados ao etileno, podem usar materiais inoxidáveis de alta liga onde o desempenho térmico e de oxidação é necessário.
Incineração Industrial
Bicos de queimador, tubos de chama e outras peças tubulares expostas a gases de combustão quentes podem exigir resistência à oxidação em alta temperatura e características de fabricação adequadas.
Medição de temperatura
Tubos de proteção e bainhas de termopares podem usar este tipo em ambientes quentes, como processamento de metal ou vidro, sujeitos à atmosfera real do processo e às condições mecânicas.
Fornos e sistemas de fornos
Fornos de cerâmica, cestas de tratamento térmico, estruturas de fornos e equipamentos térmicos relacionados podem usar o material para componentes selecionados expostos ao calor e condições oxidantes.
A correspondência do aplicativo deve vir antes do pedido
A mesma classe pode ter desempenho diferente em duas aplicações porque o ambiente é diferente. Um tubo de forno exposto a ar oxidante limpo não é equivalente a um tubo exposto a gases de processo contendo compostos de enxofre, gases ricos em carbono ou condensados agressivos durante o desligamento.
Os engenheiros devem, portanto, definir o processo real antes de escolher a espessura da parede ou fazer um pedido. Dados importantes incluem temperatura contínua e de pico, composição da atmosfera, pressão interna, carga externa, ciclo térmico, projeto de conexão e condições de manutenção esperadas.
6. Como os engenheiros devem selecionar a especificação correta?
Selecionar o produto correto envolve mais do que confirmar o número da liga. Uma consulta tecnicamente completa normalmente combina qualidade do material, construção do tubo, dimensões, comprimento, condição da superfície, preparação final, requisitos de inspeção e a especificação aplicável.
Comece com as condições de serviço
Registre a temperatura operacional real em vez de simplesmente indicar “alta temperatura”. Uma investigação útil distingue a temperatura operacional normal, a temperatura operacional máxima, a temperatura de inicialização, a temperatura de desligamento e a frequência dos ciclos térmicos.
Defina a atmosfera do processo
A atmosfera é muitas vezes esquecida. Ambientes ricos em oxigênio, neutros, redutores, de cementação, contendo enxofre e de combustão podem impor demandas de materiais muito diferentes. Uma nota apropriada em um ambiente pode não ser a melhor escolha em outro.
Confirme as dimensões
A gama de produtos referenciada abrange diâmetros externos de 6 mm a 89 mm, espessuras de parede de 3 mm a 30 mm e comprimentos padrão de 3.000 mm a 10.000 mm. O fornecimento cortado no comprimento pode ser organizado de acordo com a necessidade do pedido.
| Item de especificação | Informações a serem fornecidas | Por que é importante |
|---|---|---|
| Designação de materiais | 310S, UNS S31008 ou a designação exigida pelo projeto | Garante que a identidade do material corresponda aos documentos de engenharia. |
| Construção de tubos | Sem costura | Confirma a rota de fabricação e a estrutura tubular necessárias. |
| Diâmetro externo | OD finalizado necessário | Controla o ajuste da instalação, a área de fluxo e a geometria da conexão. |
| Espessura da parede | Espessura nominal ou mínima necessária | Influencia a capacidade mecânica, transferência de calor, peso e fabricação. |
| Comprimento | Comprimento padrão ou cortado | Determina o planejamento de fabricação e o arranjo de instalação. |
| Termina | Configuração simples, chanfrada ou especificada | Permite que o tubo corresponda ao método de união e instalação. |
| Superfície | Acabamento conforme processado ou especificado | Importante para fabricação, limpeza, aparência e preparação de serviço. |
Não use um valor de temperatura como a única decisão
Um material pode ser capaz de resistir à oxidação a uma determinada temperatura, embora ainda seja inadequado para uma determinada carga mecânica ou atmosfera química. Portanto, uma boa seleção combina desempenho metalúrgico com design de equipamento. A escolha final deve ser verificada em relação ao código de engenharia aplicável, ao padrão do produto e às condições reais do processo.
7. O que deve ser considerado durante a fabricação?
O tubo entregue é muitas vezes apenas o ponto de partida. Projetos industriais podem exigir corte, chanfro, soldagem, dobra, instalação de acessórios, limpeza de superfície ou montagem em fornos maiores e estruturas de processo.
Preparação de corte e comprimento
A preparação do corte no comprimento pode reduzir o trabalho de fabricação posterior quando o comprimento final é conhecido. A tolerância final de corte ainda deverá estar de acordo com a exigência do projeto para que a seção preparada se ajuste à sequência de montagem.
Extremidades chanfradas
As extremidades chanfradas podem apoiar a preparação da soldagem quando uma conexão soldada de topo faz parte da montagem. A geometria do chanfro deve ser definida antes da produção porque diferentes procedimentos de fabricação podem exigir diferentes configurações finais.
Preparação de superfície
A decapagem e a passivação podem ser usadas para remover óxidos superficiais e criar uma superfície de aço inoxidável mais limpa. A necessidade desses tratamentos depende da rota de produção, da sequência de fabricação, dos requisitos de aparência e do ambiente de serviço.
Considerações sobre soldagem
O baixo carbono é uma das características que definem o 310S. Durante a fabricação, o procedimento de soldagem, a seleção do enchimento, a entrada de calor, o projeto da junta e o tratamento pós-soldagem devem ser determinados de acordo com o procedimento de soldagem aplicável e a especificação do material, em vez de presumidos a partir do nome da liga.
- Confirme o material e as dimensões necessárias antes de cortar ou moldar.
- Verifique a preparação final em relação ao processo de união planejado.
- Proteja a superfície inoxidável contra contaminação durante a fabricação e manuseio.
- Use um procedimento de soldagem qualificado quando for necessária uma montagem soldada.
- Inspecione as dimensões acabadas e as condições da superfície antes da instalação.
Para equipamentos de alta temperatura, a qualidade de fabricação afeta diretamente o comportamento do serviço. Danos locais, contaminação, ajuste inadequado, procedimentos de soldagem inadequados ou espessura de parede incorreta podem criar problemas mesmo quando o próprio material de base é especificado corretamente.
8. Quais inspeções e documentos são importantes?
A rastreabilidade torna-se especialmente importante quando tubos de aço inoxidável são usados em caldeiras, sistemas de tratamento térmico, equipamentos petroquímicos e outras instalações de engenharia. A documentação deve permitir que o material adquirido corresponda às especificações de compra e à aplicação final.
Documentação de materiais
Dependendo do pedido e da especificação aplicável, a documentação pode incluir um certificado de teste de material, como EN 10204 3.1, registros de composição química, resultados de testes mecânicos, certificado de origem, fatura comercial e lista de embalagem.
Requisitos de teste
A especificação do tubo aplicável determina quais testes são obrigatórios e quais são requisitos adicionais. Para tubos de aço inoxidável austenítico cobertos pela ASTM A312, por exemplo, a especificação aborda tratamento térmico, testes mecânicos, testes elétricos não destrutivos ou testes hidrostáticos e outros requisitos. Os compradores devem identificar as especificações aplicáveis em vez de tratar todos os requisitos de inspeção como universais.
Planejamento de inspeção
Um plano de inspeção claro deve distinguir entre verificações de qualidade do fabricante, testes padrão exigidos, inspeções especificadas pelo cliente e verificação opcional por terceiros. Isso evita incertezas posteriormente no processo de compra.
- Verifique a identificação do grau e do calor em relação à documentação do material.
- Confirme as dimensões e a espessura da parede de acordo com as especificações de compra.
- Verifique as condições da superfície e a preparação final antes do envio.
- Confirme os testes mecânicos e não destrutivos exigidos para a especificação vigente.
- Mantenha a documentação rastreável até o tubo entregue para registros de instalação e manutenção.
9. Como ele se compara a outros tipos de aço inoxidável?
A comparação de materiais é útil quando a aplicação pode potencialmente ser atendida por mais de um tipo de aço inoxidável. O objetivo não é declarar um único grau universalmente superior, mas identificar quais características do material se alinham com o ambiente real.
| Nota | Força Principal | Consideração típica de seleção | Pergunta-chave |
|---|---|---|---|
| 304 | Resistência geral à corrosão e amplo uso industrial | Frequentemente selecionado para equipamentos inoxidáveis de uso geral | O desempenho térmico extremo é realmente necessário? |
| 321 | Aço inoxidável austenítico estabilizado com titânio | Útil onde a estabilização é um requisito importante do projeto | A aplicação se beneficia da estabilização do titânio? |
| 310S | Alto cromo e níquel com baixo carbono controlado | Serviço resistente a altas temperaturas e oxidação | A aplicação requer uma liga austenítica resistente ao calor? |
A comparação mostra por que a seleção da classe deve estar vinculada às condições operacionais. Uma classe de uso geral pode ser totalmente apropriada para um ambiente industrial moderado, enquanto uma classe resistente ao calor torna-se mais relevante à medida que aumentam as demandas de temperatura e oxidação.
310S versus 310
A comparação mais direta é entre o 310S e o grau 310 padrão. A principal diferença é o teor de carbono. O nível mais baixo de carbono do 310S ajuda a reduzir a precipitação de carboneto de cromo e pode tornar o material mais adequado para montagens soldadas ou processadas termicamente.
310S versus 304
304 é um dos aços inoxidáveis austeníticos de uso geral mais amplamente utilizados. É uma forte opção para muitos ambientes corrosivos e industriais, mas aplicações dominadas por temperaturas elevadas e resistência à oxidação podem exigir um grau de liga mais resistente ao calor.
310S versus 321
321 usa estabilização de titânio e é frequentemente selecionado quando esse mecanismo de estabilização é uma parte importante do projeto. Em vez disso, o 310S depende de sua alta química de cromo e níquel e do nível controlado de carbono para sua função em altas temperaturas. A atmosfera de serviço e a faixa de temperatura devem determinar a escolha final.
10. Perguntas frequentes
Qual é a designação do material?
A classe é comumente identificada como UNS S31008 e EN 1.4845. A documentação do projeto deve usar a designação exigida pelas especificações aplicáveis do material e do tubo.
O que torna esta classe adequada para serviços em altas temperaturas?
Seu alto teor de cromo e níquel oferece resistência à oxidação e desempenho em temperaturas elevadas em ambientes adequados. A composição de baixo carbono também melhora sua adequação para componentes soldados e processados termicamente.
O tubo é realmente perfeito?
Sim. A rota de fabricação especificada é a produção laminada a quente sem costura, que forma a seção tubular sem costura longitudinal soldada.
Quais dimensões estão disponíveis?
A gama referenciada abrange diâmetros externos de 6 mm a 89 mm, espessuras de parede de 3 mm a 30 mm e comprimentos padrão de 3.000 mm a 10.000 mm. Os requisitos de corte no comprimento podem ser discutidos para projetos específicos.
As pontas podem ser chanfradas?
Sim. As extremidades chanfradas podem ser preparadas de acordo com a configuração necessária de fabricação ou instalação. A geometria final deve ser confirmada antes da produção.
O tratamento de superfície pode ser especificado?
Sim. Dependendo do projeto, o endireitamento, a decapagem, a passivação e o acabamento superficial especificado podem ser coordenados. A condição de superfície necessária deve ser definida no pedido.
É adequado para todos os ambientes de alta temperatura?
Nenhum material deve ser selecionado apenas com base na temperatura. A composição da atmosfera, carga mecânica, ciclagem térmica, pressão, condições de fabricação e regras de projeto aplicáveis também precisam ser avaliadas.
Que informações devem ser incluídas em uma consulta técnica?
Uma consulta útil deve incluir designação do material, construção do tubo, diâmetro externo, espessura da parede, comprimento, preparação da extremidade, condição da superfície, especificação aplicável, temperatura operacional, atmosfera do processo, quantidade e requisitos de inspeção ou documentação.
A documentação da inspeção pode ser fornecida?
A documentação pode ser organizada de acordo com as especificações do produto e requisitos do pedido. Dependendo do escopo acordado, isso pode incluir documentação de testes de materiais, registros de composição química, resultados de testes mecânicos, documentação de origem e documentos de remessa comercial.
Como deve ser confirmada a nota final?
A seleção final deve ser verificada em relação ao projeto do equipamento, ambiente de serviço, padrão relevante, dimensões exigidas, método de união e código de engenharia aplicável. A confirmação do material deve ser concluída antes da produção.
Para projetos industriais, a especificação mais confiável começa com o ambiente operacional e depois avança até a classe do material, construção do tubo, dimensões, fabricação, inspeção e documentação. Essa abordagem ajuda a garantir que o tubo de aço inoxidável selecionado se ajuste ao equipamento real, em vez de depender apenas do nome do material.
Precisa de uma especificação de tubo sem costura 310S para o seu projeto?
Compartilhe a designação do material necessário, diâmetro externo, espessura da parede, comprimento, configuração final, condição da superfície, temperatura de serviço e detalhes da aplicação.Contate-nos para uma discussão técnica e cotação específica do projeto.